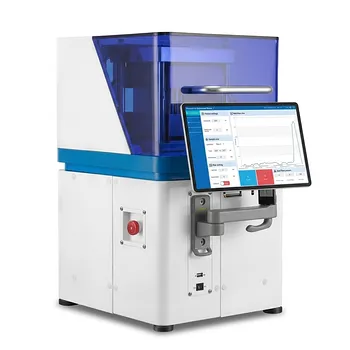
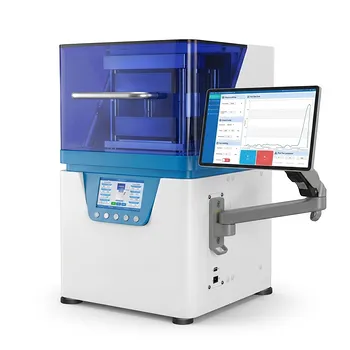
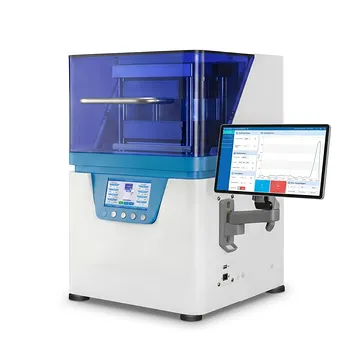
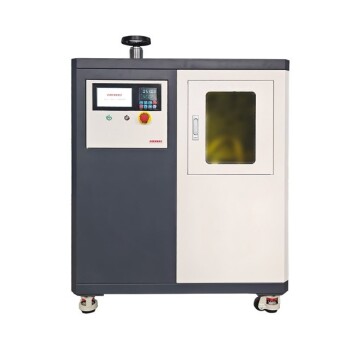
La pressatura a caldo sottovuoto è la tecnologia definitiva per i compositi a matrice di alluminio perché consente una densificazione completa a temperature inferiori al punto di fusione, prevenendo al contempo la rapida ossidazione della matrice di alluminio. Applicando simultaneamente pressione assiale ed energia termica all'interno di un ambiente ad alto vuoto, il sistema innesca la diffusione del materiale e il flusso plastico, creando un legame metallurgico ad alta resistenza tra l'alluminio e le fibre di rinforzo.
Concetto chiave: Il sistema di pressatura a caldo sottovuoto è essenziale perché risolve il duplice problema dell'estrema reattività dell'alluminio e della difficoltà di ottenere interfacce prive di vuoti. Trasforma polveri o lamine in un composito solido ad alte prestazioni utilizzando il vuoto per garantire la purezza chimica e una pressione sincronizzata per guidare il legame allo stato solido.
Superare la barriera dell'ossidazione
La vulnerabilità della superficie dell'alluminio
L'alluminio è altamente reattivo e forma uno strato di ossido sottile e tenace quasi istantaneamente quando esposto all'aria. In un'atmosfera standard, il riscaldamento di polvere o lamina di alluminio ispessirebbe questo strato, creando una barriera che impedisce alla matrice di legarsi efficacemente con le fibre di rinforzo.
Il ruolo dell'alto vuoto
Un ambiente ad alto vuoto viene utilizzato per estrarre ossigeno e umidità dalla camera di lavorazione. Ciò impedisce l'ossidazione della matrice di alluminio e di altri elementi reattivi, assicurando che le superfici metalliche rimangano pulite e ricettive al legame a livello molecolare.
Preservare la purezza chimica
Oltre a prevenire l'ossidazione, l'ambiente sottovuoto è fondamentale per mantenere la purezza complessiva del composito. Impedisce la contaminazione da parte dei gas atmosferici, il che è vitale per ottenere le proprietà meccaniche intrinseche e la finitura di alta qualità richiesta per le applicazioni aerospaziali e industriali.
Guidare la densificazione attraverso la sinergia
Meccanismi di legame allo stato solido
Il cuore del processo si basa sulla sincronizzazione di calore e pressione assiale. Questa combinazione innesca la diffusione del materiale, il flusso plastico e lo scorrimento viscoso (creep), consentendo alla matrice di alluminio di "fluire" attorno alle fibre corte e riempire gli spazi vuoti senza dover fondere il metallo.
Accelerare la diffusione atomica
L'applicazione di un'elevata pressione (spesso raggiungendo i 500 MPa) mentre il materiale si trova a una temperatura elevata (come 410 °C) accelera il movimento degli atomi attraverso l'interfaccia. Questo crea un legame metallurgico piuttosto che una semplice presa meccanica, essenziale per il trasferimento del carico tra la matrice e le fibre.
Ottenere una densificazione quasi completa
Poiché la matrice subisce una deformazione plastica sotto pressione, il sistema può ottenere una densificazione quasi completa a temperature significativamente inferiori al punto di fusione dell'alluminio. Ciò preserva l'integrità delle fibre corte e previene reazioni chimiche indesiderate che si verificano alle temperature di fase liquida.
Eliminare i difetti strutturali interni
La necessità del degasaggio ad alta temperatura
L'aria residua intrappolata tra le particelle di polvere e l'umidità adsorbita sulle superfici possono creare catastrofi interne se non rimosse. Il sistema sottovuoto funge da unità di degasaggio, estraendo questi gas dalla cavità dello stampo prima che inizi la fase di pressatura.
Prevenire bolle e vuoti interlaminari
Se sostanze volatili come l'umidità o agenti di lavorazione residui (ad es. etanolo) non vengono rimossi, formano pori chiusi durante la densificazione ad alta pressione. Questi fori e bolle interni agiscono come concentratori di stress, riducendo significativamente la densità e la resistenza alla trazione finale del composito.
Ottimizzare il legame interfacciale
L'estrazione delle sostanze volatili assicura che la matrice di alluminio entri in contatto diretto e intimo con le fibre di rinforzo (come carburo di silicio o grafene). Questo contatto "stretto" è il prerequisito per la superiore resistenza del legame interfacciale che caratterizza i compositi ad alte prestazioni.
Comprendere i compromessi
Velocità del processo vs. Qualità
La pressatura a caldo sottovuoto è un processo a lotti che è significativamente più lento dei metodi di produzione continui come l'estrusione o la laminazione. La necessità di raggiungere un vuoto profondo e la rampa controllata di calore e pressione significa che i tempi di ciclo si misurano in ore, non in minuti.
Vincoli di attrezzatura e complessità
I sistemi richiedono elevati investimenti di capitale e una manutenzione specializzata per garantire che le guarnizioni sottovuoto e le presse idrauliche funzionino in modo affidabile a temperature estreme. Inoltre, la dimensione del composito finale è strettamente limitata dalle dimensioni della camera a vuoto e dei piatti di pressatura.
Compatibilità dei materiali
Sebbene ideale per l'alluminio, i profili specifici di pressione e temperatura devono essere calibrati con precisione per diversi rinforzi. Ad esempio, una pressione eccessiva potrebbe frammentare le delicate fibre corte, mentre una pressione insufficiente non riuscirà a innescare il flusso plastico necessario per un consolidamento privo di vuoti.
Come applicare questo al tuo progetto
Fare la scelta giusta per il tuo obiettivo
Per determinare se un sistema di pressatura a caldo sottovuoto è il percorso corretto per la tua applicazione, considera le esigenze specifiche del tuo materiale composito.
- Se il tuo obiettivo principale è la massima resistenza meccanica: Dai priorità alla pressatura a caldo sottovuoto per garantire la massima resistenza del legame interfacciale possibile e il minor contenuto di vuoti.
- Se il tuo obiettivo principale è lavorare con matrici altamente reattive: Utilizza l'ambiente sottovuoto per prevenire l'ossidazione e garantire la purezza chimica della parte finale.
- Se il tuo obiettivo principale è ottenere un'elevata densità a basse temperature: Usa l'applicazione simultanea della pressione assiale per guidare il consolidamento senza rischiare i danni associati alla fusione.
Il sistema di pressatura a caldo sottovuoto rimane lo standard di riferimento per la creazione di compositi a matrice di alluminio dove l'affidabilità, la densità e l'integrità interfacciale non possono essere compromesse.
Tabella riassuntiva:
| Caratteristica | Funzione nel consolidamento AMC | Vantaggio chiave |
|---|---|---|
| Alto vuoto | Estrae ossigeno e umidità durante il riscaldamento | Previene l'ossidazione dell'alluminio e mantiene la purezza chimica |
| Pressione assiale | Guida la diffusione del materiale e il flusso plastico | Ottiene una densificazione quasi completa senza fondere la matrice |
| Calore sotto-fusione | Attiva i meccanismi di legame allo stato solido | Preserva l'integrità della fibra e previene reazioni indesiderate |
| Degasaggio | Rimuove aria intrappolata e sostanze volatili | Elimina vuoti interni, bolle e concentratori di stress |
Migliora la tua ricerca sui compositi con la precisione KINTEK
Stai cercando di ottenere compositi a matrice di alluminio ad alte prestazioni e privi di vuoti? KINTEK è specializzata in soluzioni complete di pressatura da laboratorio progettate per i rigori della ricerca avanzata sulle batterie e della scienza dei materiali.
La nostra gamma versatile include:
- Presse manuali e automatiche per diverse esigenze di scala.
- Modelli riscaldati e multifunzionali per un controllo termico-meccanico preciso.
- Sistemi compatibili con glovebox per la manipolazione di materiali sensibili all'aria.
- Presse isostatiche a freddo e a caldo (CIP/WIP) per un consolidamento uniforme ad alta densità.
Non lasciare che l'ossidazione o i difetti interni compromettano i tuoi risultati. Contatta i nostri esperti oggi per trovare la soluzione di pressatura a caldo sottovuoto perfetta, su misura per le esigenze del tuo laboratorio!
Riferimenti
- S.C. Jain, Vijaya Agarwala. Microstructure and Mechanical Properties of Vacuum Hot Pressed P/M Short Steel Fiber Reinforced Aluminum Matrix Composites. DOI: 10.1155/2014/312908
Questo articolo si basa anche su informazioni tecniche da Kintek Solution Base di Conoscenza .
Prodotti correlati
- Pressa Idraulica Riscaldata con Piastre Riscaldanti per Camera a Vuoto da Laboratorio
- Macchina di stampa idraulica riscaldata con i piatti riscaldati per la stampa calda del laboratorio della scatola di vuoto
- Pressa Termica Idraulica Automatica con Controllo Programmabile Multistadio e Piatto di Raffreddamento ad Acqua Integrato Dimensione 180x180mm
- Pressa Idraulica Automatica a Caldo con Piastra di Grandi Dimensioni e Controllo Preciso della Temperatura per la Preparazione di Campioni di Materiali Avanzati e la Ricerca Industriale
- Pressa Idraulica Riscaldata Automatica con Piastre Calde per Laboratorio
Domande frequenti
- Quali sono i requisiti per la pressatura degli elettrodi con liquidi ionici ad alta viscosità come EMIM TFSI? Ottimizzare le prestazioni
- Come una pressa idraulica riscaldata da laboratorio facilita la preparazione del campione PBN per WAXS? Ottenere una diffrazione a raggi X precisa
- Quali sono le applicazioni industriali delle presse idrauliche riscaldate? Padroneggia calore e forza per la produzione di precisione
- Qual è la funzione di una pressa idraulica da laboratorio con piastre riscaldate nelle batterie a stato solido (SSE)? Migliorare la densità e la conducibilità della batteria
- Come vengono utilizzate le presse idrauliche riscaldate nella preparazione di film sottili? Meccanismi chiave e applicazioni