Le presse a rulli e le calandre per elettrodi KINTEK supportano la fase critica post-rivestimento nello sviluppo di batterie agli ioni di litio, dove i fogli di anodo e catodo essiccati vengono compattati per raggiungere lo spessore, la densità, la porosità e la qualità superficiale target. La nostra gamma comprende laminatoi verticali manuali compatti, laminatoi elettrici a due rulli in molteplici larghezze di lavoro, calandre da laboratorio riscaldate indipendentemente, presse bilanciate idrauliche, sistemi orizzontali a doppio servo, macchine per la calandratura di elettrodi ad alta precisione e apparecchiature roll-to-roll continue con gestione di svolgimento/riavvolgimento. Questi sistemi offrono ai team di ricerca e alle linee pilota un controllo pratico sulla compattazione degli elettrodi, servendo anche al lavoro di laminazione e densificazione di fogli in metalli, ceramiche, film funzionali e altri materiali avanzati.
Attiva/disattiva categorie
Supporto Istantaneo
Scegli il tuo modo preferito per contattare il nostro team
-
Preventivo Gratuito Compila il modulo per i prezzi dettagliati
-
Invia email Supporto richieste dettagliate
Tempo di Risposta
Entro 8 ore nei giorni lavorativi, 24 ore nei festivi
Calandratura Elettrodi / Presse a Rulli
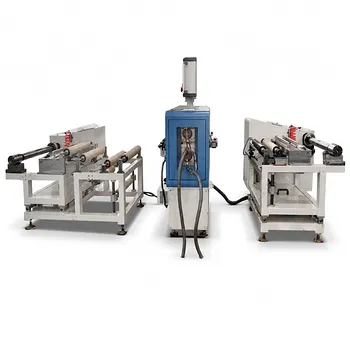
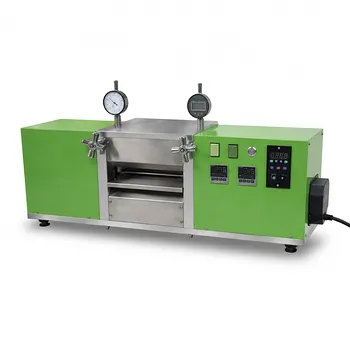
Calandra idraulica per elettrodi di batterie 210 x 330 mm con rulli riscaldati
Numero articolo: DG15
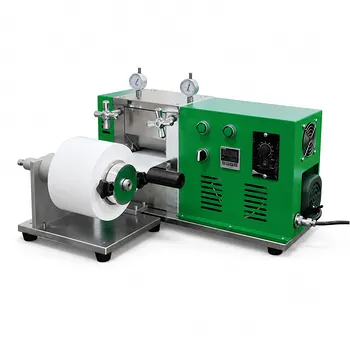
Macchina di svolgimento e riavvolgimento film roll-to-roll da 200 mm
Numero articolo: DG03
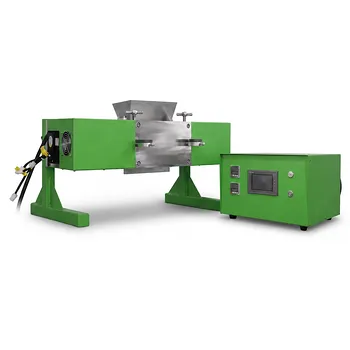
Macchina a doppio rullo orizzontale riscaldata da laboratorio con doppi servomotori
Numero articolo: DG06
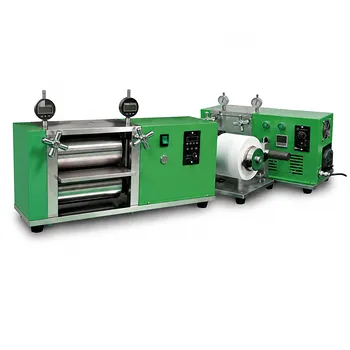
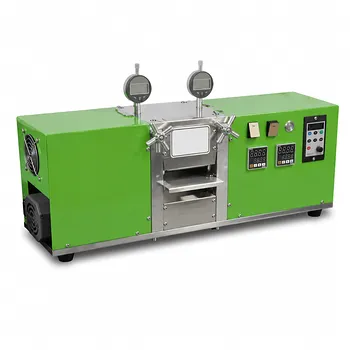
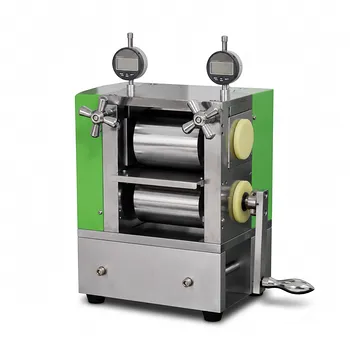
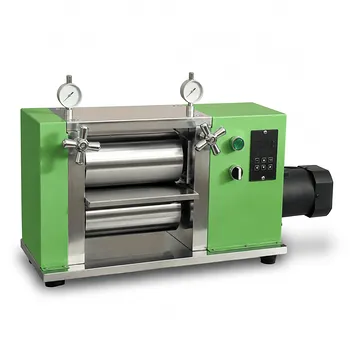
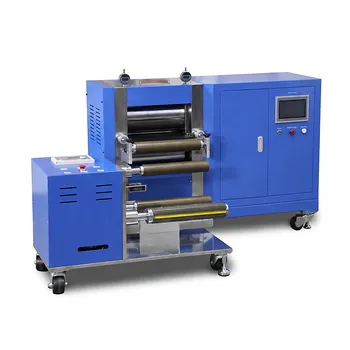
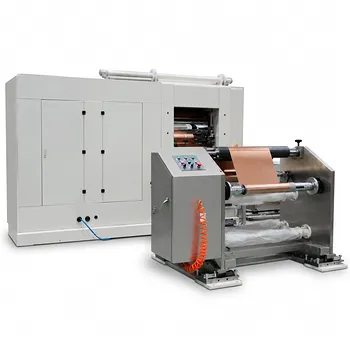
Calandra ad alta precisione per fogli di elettrodi per batterie al litio
Numero articolo: DG17
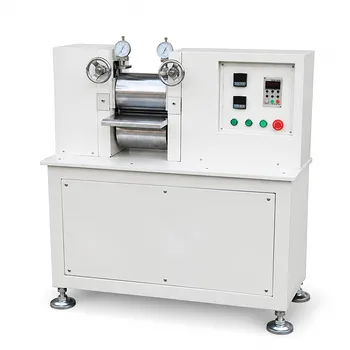
Laminatoio a rulli riscaldato da laboratorio 150 x 200 mm per fogli di elettrodi
Numero articolo: DG14
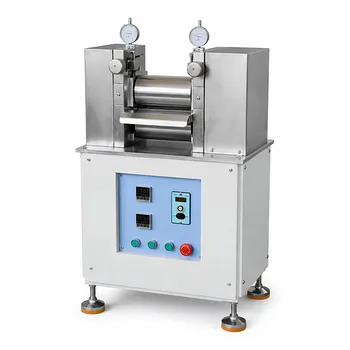
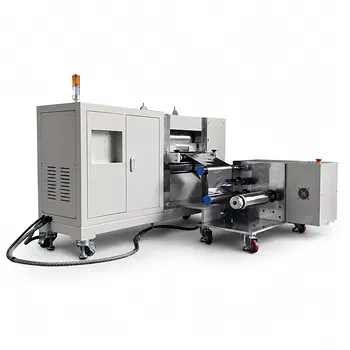
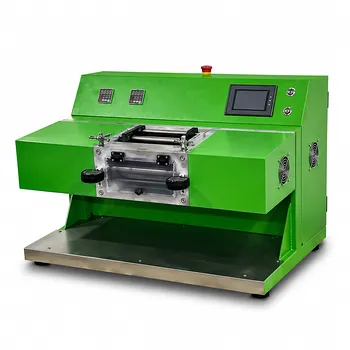
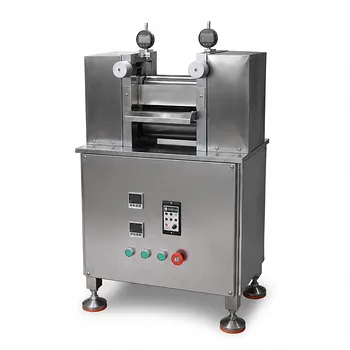
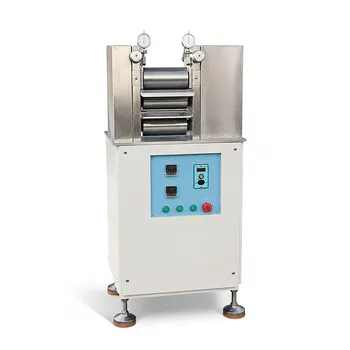
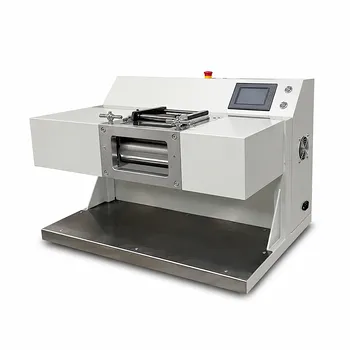
Calandra a rulli orizzontali riscaldata a doppio servomotore integrato
Numero articolo: DG18
Calandratura di precisione degli elettrodi per migliori prestazioni delle celle
La calandratura degli elettrodi è una delle fasi di processo più importanti tra il rivestimento e l'assemblaggio della cella. Dopo che lo slurry del materiale attivo è stato applicato su un collettore di corrente ed essiccato, la struttura porosa dell'elettrodo deve essere compattata in modo controllato. Lo scopo non è semplicemente quello di rendere il foglio più sottile. Una pressa a rulli correttamente selezionata aiuta a stabilire l'equilibrio tra spessore del rivestimento, carico areico, densità dell'elettrodo, volume dei pori, adesione, conducibilità, flessibilità e accessibilità dell'elettrolita, fattori che determinano se un materiale promettente può diventare una cella affidabile.
KINTEK fornisce calandre/presse a rulli per elettrodi su scala di laboratorio e pilota per team che sviluppano tecnologie agli ioni di litio, ioni di sodio, allo stato solido e altre tecnologie di accumulo di energia elettrochimica. La categoria comprende configurazioni manuali, elettriche, riscaldate, idrauliche, servocontrollate e roll-to-roll continue, consentendo ai clienti di abbinare la macchina al comportamento del materiale, al formato del nastro, ai requisiti di produttività e alla fase di sviluppo del processo. Che l'obiettivo sia lo screening iniziale di pochi campioni rivestiti, l'ottimizzazione del processo per elettrodi di celle a sacchetto (pouch cell) o la gestione continua di un nastro di materiale funzionale, la calandra giusta fornisce un percorso ripetibile dal foglio rivestito a un elettrodo più denso e uniforme.
Perché la calandratura è importante nella produzione di elettrodi
Un elettrodo rivestito contiene materiale attivo, additivi conduttivi, legante polimerico e una rete di pori interconnessi. L'essiccazione rimuove il solvente, ma non crea automaticamente la struttura interna desiderata. In molti casi, il rivestimento essiccato presenta un volume di vuoti in eccesso, un contatto incompleto tra le particelle, uno spessore irregolare e un contatto variabile con il collettore di corrente metallico. Il passaggio dell'elettrodo attraverso un "nip" (intercapedine) controllato tra due rulli applica una pressione lineare sul foglio in movimento e rimodella tale microstruttura.
L'azione di laminazione può ridurre i vuoti tra le particelle e aumentare il numero e la qualità dei punti di contatto elettronico. Un miglior contatto tra le particelle supporta una rete conduttiva più continua attraverso lo strato attivo, mentre un miglior contatto tra il rivestimento e il collettore di corrente può ridurre la resistenza interfacciale. Il conseguente aumento della densità di compattazione è importante quando si persegue una maggiore densità energetica volumetrica, in particolare dove le dimensioni della cella sono vincolate.
Allo stesso tempo, la compattazione dell'elettrodo deve essere ottimizzata piuttosto che massimizzata. Un elettrodo laminato troppo leggermente può mantenere una porosità e una resistenza elettrica non necessarie. Un elettrodo eccessivamente densificato può limitare la penetrazione dell'elettrolita, ridurre il trasporto ionico, danneggiare il rivestimento, favorire la frattura delle particelle o indebolire il comportamento del ciclo a lungo termine. La finestra di processo utile dipende dalla chimica, dalla morfologia delle particelle, dal sistema legante, dal contenuto di carbonio conduttivo, dal peso del rivestimento, dal collettore di corrente e dal formato della cella previsto. Le presse a rulli KINTEK forniscono le variabili meccaniche e termiche controllabili necessarie per stabilire sperimentalmente tale finestra.
Pressione lineare continua contro pressatura piana
Una calandra differisce da una pressa a piastre piane convenzionale perché compatta il materiale in modo continuo attraverso il contatto lineare creato da due rulli rotanti. Questo approccio è ben adatto ai fogli di elettrodi rivestiti e ad altri nastri flessibili. Invece di elaborare un'area stazionaria alla volta, il materiale viaggia attraverso il nip, il che supporta un trattamento più coerente lungo la sua lunghezza e un flusso di lavoro più efficiente per campioni continui.
Le variabili chiave del processo sono il gap del rullo, la forza applicata o pressione lineare, la velocità di laminazione, la temperatura del rullo e la tensione del nastro dove viene utilizzata la gestione continua. Insieme, queste impostazioni influenzano lo spessore finale, la distribuzione della densità, la finitura superficiale e l'integrità del rivestimento. La regolazione del gap crea un percorso diretto per il controllo dello spessore. La pressione determina l'intensità della compattazione. La velocità influisce sul tempo di permanenza nel nip e deve essere considerata insieme alla pressione e alla temperatura. I rulli riscaldati possono ammorbidire o attivare gli elettrodi contenenti legante e migliorare la coerenza della lavorazione per sistemi di materiali selezionati. Nelle configurazioni roll-to-roll, una tensione stabile e l'allineamento del nastro aiutano a prevenire grinze, distorsioni, allungamenti e una gestione non uniforme.
Rispetto alla pressatura piana, la calandratura a rulli può offrire un controllo dello spessore più uniforme su lunghi fogli di elettrodi e un formato di processo che rappresenta più da vicino la pratica di produzione. È particolarmente prezioso per i ricercatori che hanno bisogno di tradurre formulazioni di laboratorio promettenti in parametri di processo scalabili senza perdere la visibilità sulle condizioni che influenzano la qualità dell'elettrodo.
Opzioni di presse a rulli da laboratorio per diversi flussi di lavoro
La categoria KINTEK include diversi formati di apparecchiature perché lo sviluppo degli elettrodi non segue una scala o un metodo operativo unico.
I laminatoi verticali manuali a doppio rullo sono pratici per la ricerca iniziale, il confronto dei materiali e le prove su piccoli lotti. Una pressa a rulli da laboratorio manuale con rulli da 100 mm fornisce un controllo diretto e pratico per compattare piccoli fogli di elettrodi, con un gap di laminazione regolabile e una larghezza di lavoro adatta ai tipici campioni di ricerca. Questo tipo di macchina è utile quando frequenti cambi di formulazione e semplici configurazioni sperimentali contano più dell'automazione. Può anche supportare la laminazione controllata di fogli sottili di metalli non ferrosi e preziosi.
I laminatoi verticali elettrici a due rulli aggiungono una laminazione motorizzata e ripetibile per i laboratori che necessitano di un migliore controllo della velocità e di una maggiore coerenza dei test. Le larghezze di lavoro disponibili includono formati da 100 mm, 200 mm e 300 mm, consentendo agli utenti di selezionare una larghezza adatta per campioni di celle a bottone, strisce di elettrodi per celle a sacchetto e campioni di sviluppo più ampi. Il funzionamento reversibile può aiutare nella configurazione e negli studi a passaggi multipli, mentre le superfici dei rulli dure e cromate supportano una lavorazione stabile di fogli di elettrodi rivestiti e materiali compatibili.
Le presse a rulli elettriche riscaldate combinano il controllo della temperatura con gap e velocità regolabili. I modelli con formati di lavoro da 100 mm, 150 x 200 mm, 100 x 200 mm e 200 x 300 mm affrontano un'ampia gamma di dimensioni di elettrodi da laboratorio. Le temperature dei rulli controllate in modo indipendente, disponibili sui modelli pertinenti, consentono agli operatori di regolare le condizioni termiche su ciascun rullo. Questo è utile quando si studia la risposta del legante, la deformazione del rivestimento, la levigatezza del foglio e il comportamento di densificazione in condizioni termiche definite. Alcuni modelli forniscono temperature fino a 200 °C, gap regolabili e capacità di pressione controllata per la lavorazione su scala di ricerca.
I laminatoi idraulici e bilanciati a due rulli sono progettati per applicazioni che richiedono una maggiore forza di compattazione e un controllo più forte sull'uniformità del carico. L'assistenza idraulica fornisce un modo robusto per applicare pressione a rivestimenti di elettrodi densi o impegnativi. I design bilanciati, la regolazione precisa del gap e i dati di forza monitorati supportano una lavorazione ripetibile di catodi e anodi. Il controllo PLC e HMI sui sistemi applicabili può aiutare i team a documentare le impostazioni, riprodurre le esecuzioni e costruire la conoscenza del processo tra operatori e lotti.
I laminatoi orizzontali riscaldati a doppio servo sono destinati allo sviluppo di laboratorio e pilota a controllo più elevato. I doppi servomotori supportano un'accurata regolazione della velocità, mentre i layout orizzontali possono adattarsi a una comoda alimentazione dei campioni e alla lavorazione continua del foglio. I sistemi integrati con temperature dei rulli regolabili in modo indipendente, funzionamento elettrico reversibile, controllo PLC e rulli cromati duri aiutano i ricercatori a indagare come interagiscono pressione, velocità, calore e sequenza di passaggi. Queste capacità sono particolarmente rilevanti quando si passa dallo screening della formulazione a ricette di calandratura definite.
Le macchine per la calandratura di fogli di elettrodi ad alta precisione supportano flussi di lavoro impegnativi di sviluppo e produzione. Le apparecchiature in questa classe possono fornire compattazione controllata, regolazione accurata del gap dei rulli, gestione della tensione del nastro e capacità di alta pressione lineare. Tale controllo è prezioso per i fogli di elettrodi dove l'uniformità della densità e la stretta tolleranza dello spessore sono essenziali per un taglio, impilamento, avvolgimento, riempimento di elettrolita e test delle celle affidabili a valle.
I sistemi di calandratura, svolgimento e riavvolgimento roll-to-roll aiutano a colmare il divario tra le prove su fogli isolati e la lavorazione a nastro continuo. Le presse roll-to-roll riscaldate supportano la calandratura continua degli elettrodi con gap regolabile, regolazione digitale della temperatura e gestione del nastro. I dispositivi dedicati di svolgimento/riavvolgimento possono fornire controllo della tensione tramite servo, guida ottica del nastro e strutture divise per un movimento accurato di elettrodi di batterie, film ottici e materiali funzionali. Una macchina di svolgimento e riavvolgimento roll-to-roll da 200 mm offre tensione controllata e gestione continua per larghezze di nastro e formati di anima compatibili. Questi sistemi sono rilevanti quando l'obiettivo è comprendere il comportamento sensibile alla tensione, migliorare la continuità del processo o valutare un materiale secondo un flusso di lavoro più vicino alla produzione pilota.
Controlla i parametri che modellano la qualità dell'elettrodo
Una calandratura di successo inizia con una chiara definizione dell'elettrodo finale desiderato. I team possono puntare a uno spessore specifico per adattarsi a un design della cella, a un intervallo di densità per bilanciare energia e potenza, o a un livello di porosità che supporti la bagnatura dell'elettrolita e il trasporto ionico. La pressa a rulli diventa lo strumento utilizzato per tradurre questi requisiti di prestazione in condizioni di processo controllabili.
Gap del rullo e spessore finale: Il gap del rullo è centrale per la riduzione dello spessore e dovrebbe essere impostato tenendo a mente il substrato rivestito, la compressibilità del rivestimento e lo spessore finale desiderato. È comune utilizzare passaggi graduali piuttosto che tentare una grande riduzione dello spessore in un unico passaggio, specialmente per rivestimenti fragili, spessi, altamente caricati o meccanicamente sensibili. Una sequenza controllata può ridurre il rischio di crepe, danni ai bordi, delaminazione e gradienti di densità eccessivi.
Pressione applicata e densità di compattazione: Una pressione maggiore generalmente produce un elettrodo più denso, ma la relazione è specifica del materiale e non lineare. La stessa impostazione nominale può produrre risultati diversi a seconda della formulazione del rivestimento, dell'età, della condizione di umidità, della temperatura, dello spessore del substrato e della geometria del rullo. I sistemi idraulici, bilanciati e ad alta precisione sono vantaggiosi laddove la ripetibilità della forza è una variabile sperimentale importante. Misurare lo spessore finale e calcolare la densità dopo ogni prova aiuta a convertire le impostazioni della macchina in una mappa di processo azionabile.
Velocità di laminazione: La velocità cambia la durata e le dinamiche del contatto nel nip del rullo. Influisce sulla produttività, sulla deformazione del rivestimento, sulla risposta al riscaldamento e sulla quantità di lavoro meccanico applicato in un passaggio. Il controllo della velocità variabile aiuta i team a confrontare le condizioni in modo sistematico, piuttosto che trattare la calandratura come un'operazione di finitura fissa. Quando si pianifica l'aumento di scala, gli studi sulla velocità possono anche rivelare se una formulazione rimane lavorabile in condizioni più rilevanti per la produzione.
Temperatura del rullo: I rulli riscaldati sono utili per i sistemi di elettrodi la cui fase legante o polimerica beneficia di un'energia termica gestita con cura durante la compattazione. Un riscaldamento appropriato può migliorare l'uniformità superficiale e consentire uno sviluppo della densità più fluido. Tuttavia, la temperatura dovrebbe essere selezionata in base alla stabilità termica del materiale attivo, del legante, del collettore di corrente e di eventuali componenti di lavorazione residui. Il controllo indipendente della temperatura per ciascun rullo fornisce ulteriore flessibilità per i programmi di ricerca che studiano condizioni termiche asimmetriche o strutture laminate sensibili.
Tensione e allineamento del nastro: Nella lavorazione continua, la tensione dovrebbe essere abbastanza stabile da mantenere il tracciamento del nastro senza distorcere l'elettrodo. Le apparecchiature di svolgimento/riavvolgimento, i percorsi del nastro guidati e il controllo della tensione tramite servo aiutano a mantenere un trasporto ordinato attraverso il processo. Un allineamento corretto è importante perché un nastro che entra nei rulli con un'angolazione può produrre bordi irregolari, grinze, variazioni di spessore e perdite di manipolazione. Il controllo della tensione diventa sempre più importante man mano che aumentano la larghezza del materiale, la lunghezza del rotolo e la velocità di lavorazione.
Vantaggi per la ricerca sulle batterie e lo sviluppo pilota
Per i laboratori di batterie, una pressa a rulli per elettrodi non è solo una macchina di compattazione. È uno strumento di sviluppo del processo che collega la formulazione dell'elettrodo al comportamento misurabile della cella. Regolando le condizioni di calandratura in modo controllato, i ricercatori possono studiare come la struttura dell'elettrodo influenza la capacità del primo ciclo, la capacità di velocità, la resistenza interna, la stabilità del ciclo e la robustezza meccanica.
Ridurre il volume dei pori in eccesso può migliorare la densità energetica volumetrica e rafforzare il percorso elettronico attraverso l'elettrodo. Una migliore compattazione può anche ridurre la resistenza ohmica aumentando il contatto tra le particelle e tra il rivestimento e il collettore di corrente. Per i sistemi di materiali che sono stati sottoposti a lavorazioni specializzate, inclusi approcci di densificazione associati a studi di riscaldamento termico rapido o Joule, la laminazione ad alta pressione può aiutare a raffinare la porosità interna e rinforzare la rete di conduzione elettronica. Ciò può contribuire a una migliore resistenza alla propagazione delle crepe e a prestazioni più stabili in condizioni di carica-scarica impegnative.
Il valore pratico è altrettanto importante. Un elettrodo uniforme e ben calandrato è più facile da tagliare, impilare, avvolgere e assemblare. Uno spessore costante migliora il controllo dimensionale da campione a campione. Una densità ripetibile rende più facile confrontare i materiali in modo equo e identificare se un cambiamento nelle prestazioni della cella deriva dal materiale attivo, dalla formulazione o dal processo di produzione. Quando la qualità dei dati è importante, la calandratura controllata riduce una delle principali fonti di variabilità sperimentale.
Per lo sviluppo di batterie allo stato solido, la compattazione merita particolare attenzione perché la bassa porosità e l'intimo contatto interfacciale possono essere fondamentali per ottenere un'elevata densità energetica volumetrica. Il processo appropriato rimane dipendente dalla chimica, ma la pressione lineare controllabile, il gap del rullo, la temperatura e la velocità offrono ai ricercatori un quadro significativo per indagare architetture di elettrodi densi. I sistemi KINTEK possono supportare questo lavoro dai campioni su piccola scala fino alle prove su nastro continuo più ampie.
Oltre gli elettrodi per batterie al litio
Sebbene la calandratura degli elettrodi delle batterie sia l'applicazione principale per questa categoria, le presse a due rulli sono utili in tutta la ricerca sui materiali. Lo stesso principio di laminazione controllata può essere applicato a metalli non ferrosi, fogli di metalli preziosi, nastri derivati da ceramica e polveri, compositi polimerici, film ottici, film funzionali e altri materiali in fogli che richiedono regolazione dello spessore, densificazione, finitura superficiale o gestione continua.
Per i laboratori di scienza dei materiali, questa versatilità può ridurre la necessità di apparecchiature dedicate separate quando esistono requisiti di laminazione comparabili in diversi progetti. Un laminatoio riscaldato può essere selezionato per la lavorazione di fogli sensibili alla temperatura; una macchina manuale può adattarsi al lavoro semplice sui campioni; un sistema idraulico o servocontrollato può supportare studi di controllo della forza più impegnativi; e un sistema roll-to-roll può essere utilizzato dove sono necessari il trasporto continuo del nastro e la gestione della tensione.
Scegliere la macchina per la calandratura degli elettrodi giusta
La calandra più adatta dipende dal requisito di processo reale, non solo dalla forza massima elencata o dalla larghezza del rullo. Inizia con le dimensioni dell'elettrodo rivestito e il volume di campioni previsto. I campioni di ricerca piccoli e intermittenti possono essere ben serviti da un laminatoio verticale manuale o elettrico compatto. I team che lavorano con elettrodi per celle a sacchetto più ampi, varianti di materiale multiple o obiettivi di ripetibilità definiti possono beneficiare di un sistema motorizzato riscaldato con controllo della velocità e regolazione del gap.
Successivamente, considera se il calore è necessario. Per alcuni rivestimenti, la laminazione a temperatura ambiente è appropriata. Per altri, i rulli riscaldati possono fornire una finestra di lavorazione più utile. Dove è necessario il calore, il controllo indipendente dei due rulli può essere importante per l'esperimento. Considera i requisiti di pressione insieme alla durezza del rivestimento e alla densità target. Una soluzione idraulica ad alta forza è appropriata laddove elettrodi densi o programmi di compattazione aggressivi richiedono un'applicazione affidabile della forza, mentre una calandra di precisione con gestione della tensione è più adatta al lavoro continuo e strettamente controllato su fogli di elettrodi.
Infine, considera il passaggio dai campioni in lotti alla lavorazione a nastro. Una pressa roll-to-roll o un'unità di svolgimento/riavvolgimento coordinata è particolarmente preziosa quando devono essere valutati tensione, tracciamento, velocità continua e movimento del materiale da bobina a bobina. Selezionare apparecchiature con spazio per la crescita del processo può aiutare un laboratorio a costruire una conoscenza di produzione trasferibile senza passare prematuramente a una linea di produzione completa.
Costruisci un processo di calandratura ripetibile con KINTEK
KINTEK combina l'esperienza nelle apparecchiature di laboratorio con una comprensione dell'intero flusso di lavoro di fabbricazione delle batterie, inclusi miscelazione dello slurry, rivestimento, pressatura, assemblaggio delle celle e test. Questa prospettiva più ampia è importante perché la selezione della pressa a rulli dovrebbe tenere conto della qualità del rivestimento a monte e dei requisiti di assemblaggio a valle. Possiamo aiutare i clienti a identificare una configurazione della macchina appropriata in base alla larghezza dell'elettrodo, al collettore di corrente, allo spessore target, all'intervallo di pressione, alle esigenze di riscaldamento, al controllo della velocità, al livello di automazione e ai requisiti del nastro continuo.
Il nostro portafoglio di apparecchiature include unità manuali pratiche per la ricerca, sistemi azionati elettricamente e riscaldati per lo sviluppo ripetibile, soluzioni idrauliche e servocontrollate per la compattazione impegnativa e apparecchiature roll-to-roll per la gestione continua del materiale. Per applicazioni specializzate, KINTEK può discutere soluzioni personalizzabili che allineano la larghezza di lavoro, le dimensioni dei rulli, la disposizione del riscaldamento, la configurazione del controllo, l'approccio alla gestione della tensione e altre specifiche pertinenti con i tuoi obiettivi di processo.
Per discutere di una pressa per calandratura di elettrodi per batterie, pressa a rulli da laboratorio, laminatoio a due rulli riscaldato o sistema di gestione degli elettrodi roll-to-roll per il tuo progetto, contatta KINTEK tramite il nostro modulo di richiesta. Condividi le dimensioni dell'elettrodo, la chimica, lo spessore del rivestimento, la densità o porosità target, l'intervallo di temperatura preferito e la produttività prevista, e il nostro team tecnico ti aiuterà a definire una soluzione professionale e focalizzata sull'applicazione per il tuo laboratorio o linea pilota.
RICHIEDI UN PREVENTIVO
Il nostro team professionale ti risponderà entro un giorno lavorativo. Non esitare a contattarci!