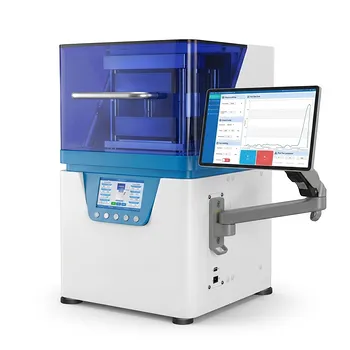
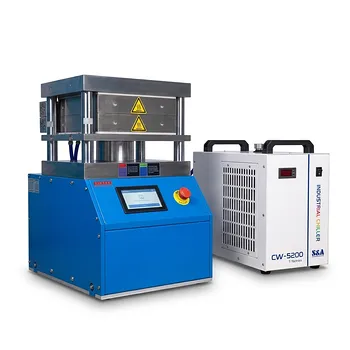
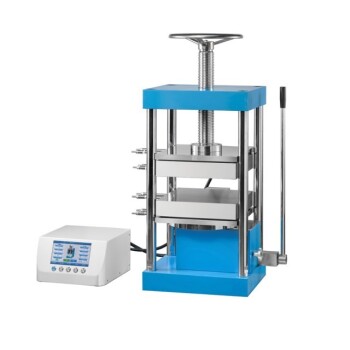
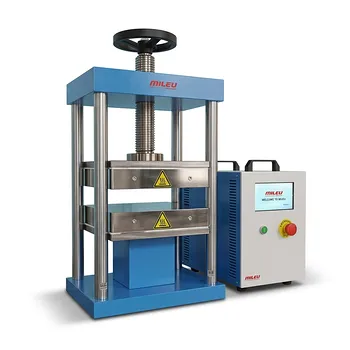
Le presse a caldo idrauliche da laboratorio ad alta precisione si distinguono per la loro capacità di fornire campi termici e meccanici sincronizzati e controllati con precisione. Queste macchine forniscono l'alta temperatura costante e la pressione idraulica continua necessarie per innescare simultaneamente la polimerizzazione chimica della resina e imporre il consolidamento fisico dell'impiallacciatura. Questa doppia azione garantisce un legame strutturale unificato, elimina i vuoti di densità interni e stabilisce le dimensioni geometriche finali del composito di compensato.
La funzione principale di una pressa a caldo da laboratorio è creare un ambiente stabilizzato in cui l'energia termica innesca la reticolazione chimica, mentre la pressione meccanica garantisce l'incastro fisico. Questa sincronizzazione è fondamentale per trasformare strati di impiallacciatura sciolti in un composito ad alta resistenza e dimensionalmente stabile.
Gestione termica: guidare la trasformazione chimica
Catalizzare la reticolazione della resina
Il ruolo principale del calore (che solitamente varia da 120°C a 160°C) è facilitare la rapida reazione di polimerizzazione di adesivi come resine ureico-formaldeidiche, fenoliche o bio-poliuretaniche. Le alte temperature guidano il processo di reticolazione chimica, che crea i legami essenziali tra i gruppi isocianato dell'adesivo e i gruppi ossidrilici del legno.
Facilitare la penetrazione profonda del calore
Il controllo preciso della temperatura consente al calore di penetrare nel nucleo dell'assemblaggio del compensato, assicurando che gli strati interni raggiungano uno stato sufficiente per l'incollaggio. Nelle applicazioni avanzate, i ricercatori utilizzano additivi come l'ossido di grafene all'interno della resina per sfruttare l'elevata conducibilità termica, accorciando efficacemente il ciclo di pressatura e rafforzando i legami tra le fibre.
Bagnabilità e qualità dell'interfaccia
Mantenere un campo di temperatura costante assicura che la resina raggiunga uno stato fuso o fluido, consentendole di bagnare accuratamente le fibre del legno. Questa bagnabilità è vitale affinché l'adesivo penetri nella struttura cellulare dell'impiallacciatura, creando un "ancoraggio" meccanico ad alta resistenza che impedisce il distacco.
Stabilità meccanica: ottenere il consolidamento fisico
Eliminazione delle irregolarità superficiali
È necessaria una pressione idraulica continua (spesso compresa tra 0,7 MPa e 3,0 MPa) per forzare gli strati di impiallacciatura in uno stretto contatto. Questa compressione elimina i vuoti di incollaggio causati dalle naturali irregolarità superficiali del legno, garantendo che l'interfaccia adesiva sia continua su tutta la superficie.
Densità e compattazione controllate
Le presse a caldo di precisione consentono ai ricercatori di comprimere il materiale sciolto fino a una densità predeterminata, che determina la durezza e l'integrità strutturale del prodotto finito. Regolando l'uscita della pressione (ad esempio 1,5 N/mm²), la macchina assicura che il compensato raggiunga le sue dimensioni geometriche finali senza comprimere eccessivamente le fibre del legno.
Prevenzione delle crepe interstrato
Un campo di pressione stabile impedisce la formazione di vuoti interni o incongruenze di densità che portano a cedimenti strutturali. Mantenendo un'alta pressione durante l'intera fase di polimerizzazione, la pressa assicura che l'incastro meccanico tra gli strati rimanga intatto mentre la resina passa dallo stato liquido a quello solido.
Comprendere i compromessi
Temperatura vs. degradazione del materiale
Sebbene temperature più elevate accelerino il processo di polimerizzazione e accorcino i cicli di produzione, un calore eccessivo può portare alla degradazione termica delle fibre del legno. Identificare il "punto ottimale" è fondamentale; ad esempio, le bio-resine possono richiedere temperature più basse (120°C) rispetto alle resine fenoliche (150°C+) per mantenere la resistenza naturale dell'impiallacciatura.
Pressione vs. danni alle fibre
Una pressione più elevata garantisce un contatto e una densità superiori, ma superare il limite proporzionale del legno può causare il collasso permanente delle pareti cellulari. Ciò riduce l'elasticità del compensato e può portare a un prodotto finito fragile e più incline a cedimenti da impatto.
Tempo di ciclo vs. stress interno
Accorciare il ciclo di pressatura in modo troppo aggressivo può provocare un "nucleo umido" in cui la resina non è completamente polimerizzata, portando alla delaminazione una volta rilasciata la pressione. Al contrario, cicli eccessivamente lunghi sono inefficienti dal punto di vista energetico e possono causare una polimerizzazione eccessiva dell'adesivo, rendendolo fragile.
Fare la scelta giusta per il proprio obiettivo
Per ottenere i migliori risultati nello stampaggio del compensato, le impostazioni della pressa devono essere allineate ai propri obiettivi specifici di ricerca o produzione.
- Se l'obiettivo principale è la massima resistenza strutturale: dare priorità alla regolazione precisa della pressione (circa 1,0–1,5 MPa) per garantire un profondo ancoraggio meccanico della resina nelle fibre del legno.
- Se l'obiettivo principale è la prototipazione rapida/efficienza del ciclo: utilizzare additivi ad alta conducibilità come l'ossido di grafene e temperature più elevate (vicine a 160°C) per accelerare il trasferimento termico al nucleo.
- Se l'obiettivo principale è l'utilizzo di adesivi a base biologica: optare per profili di temperatura più bassi e stabili (circa 120°C) per facilitare la specifica reticolazione chimica richiesta dai gruppi isocianato senza danneggiare i bio-polimeri sensibili.
- Se l'obiettivo principale è la precisione dimensionale: concentrarsi sulla capacità della pressa idraulica di mantenere un arresto a "spessore predeterminato", garantendo che la densità finale del pannello rimanga uniforme su tutta la superficie.
Il successo del processo di polimerizzazione del compensato dipende in ultima analisi dall'armonioso equilibrio tra la cinetica chimica della resina e la compattazione fisica delle impiallacciature di legno.
Tabella riassuntiva:
| Condizione fondamentale | Intervallo di parametri tipico | Funzione principale nello stampaggio del compensato |
|---|---|---|
| Campo termico | 120°C – 160°C | Catalizza la reticolazione della resina e garantisce una penetrazione profonda del calore. |
| Campo meccanico | 0,7 MPa – 3,0 MPa | Elimina le irregolarità superficiali e stabilizza la densità del prodotto. |
| Qualità dell'interfaccia | Stato fluido costante | Facilita la bagnabilità della resina per un ancoraggio meccanico ad alta resistenza. |
| Sincronizzazione del processo | Controllo sincronizzato | Previene le crepe interstrato e garantisce la precisione dimensionale. |
Eleva la precisione del tuo laboratorio con le soluzioni di pressatura KINTEK
Ottenere il perfetto equilibrio tra temperatura e pressione è fondamentale per i compositi di materiali ad alte prestazioni. KINTEK è specializzata in soluzioni di pressatura da laboratorio complete, su misura per ambienti di ricerca esigenti. Che tu stia perfezionando lo stampaggio del compensato o facendo avanzare la ricerca sulle batterie, le nostre apparecchiature offrono il controllo sincronizzato di cui hai bisogno.
La nostra vasta gamma include:
- Presse a caldo manuali e automatiche per applicazioni di laboratorio versatili.
- Modelli riscaldati e multifunzionali per una gestione termica precisa.
- Presse compatibili con glovebox per la lavorazione di materiali sensibili all'aria.
- Presse isostatiche a freddo e a caldo per una distribuzione uniforme della densità.
Pronto a migliorare il tuo incollaggio strutturale e la precisione dimensionale? Contatta KINTEK oggi stesso per trovare la soluzione di pressatura ideale per il tuo laboratorio!
Riferimenti
- Anita Wronka, Grzegorz Kowaluk. Upcycling of Wood Dust from Particleboard Recycling as a Filler in Lignocellulosic Layered Composite Technology. DOI: 10.3390/ma16237352
Questo articolo si basa anche su informazioni tecniche da Kintek Solution Base di Conoscenza .
Prodotti correlati
- Pressa Idraulica da Laboratorio Riscaldata 24T 30T 60T con Piastre Calde per Laboratorio
- Pressa Idraulica Riscaldata Automatica per Laboratorio Grande Formato 400x400mm Capacità Piastre
- Pressa Idraulica Riscaldata Automatica con Piastre Calde per Laboratorio
- Pressa idraulica automatica riscaldata per laboratorio, piastra 120x120mm, pressa completamente automatizzata per ricerca sui materiali
- Pressa Idraulica Automatica a Caldo con Piastra di Grandi Dimensioni e Controllo Preciso della Temperatura per la Preparazione di Campioni di Materiali Avanzati e la Ricerca Industriale
Domande frequenti
- Qual è la funzione di una pressa idraulica da laboratorio con piastre riscaldate nelle batterie a stato solido (SSE)? Migliorare la densità e la conducibilità della batteria
- Perché è necessaria una pressa idraulica da laboratorio con piastre riscaldanti per film di PLA/TEC? Ottenere un'integrità precisa del campione
- Che ruolo svolge una pressa idraulica riscaldata da laboratorio nella LTCC? Essenziale per la laminazione di ceramiche ad alta densità
- Quale ruolo svolge una pressa idraulica riscaldata da laboratorio nelle membrane SPE a base di PI/PA? Ottimizzare le prestazioni della batteria solida
- Perché utilizzare una pressa idraulica riscaldata da laboratorio per SSAB CCM? Ottimizzare il legame interfacciale delle batterie allo stato solido