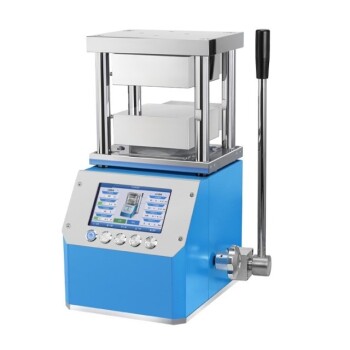
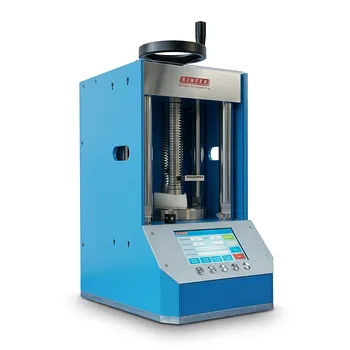
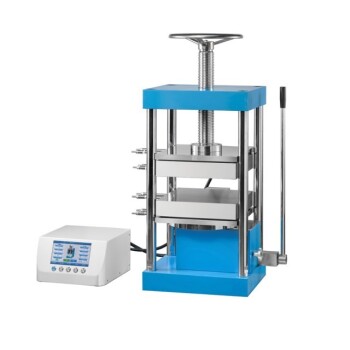
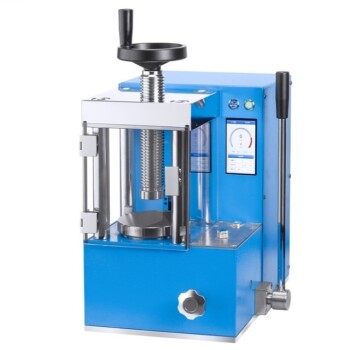
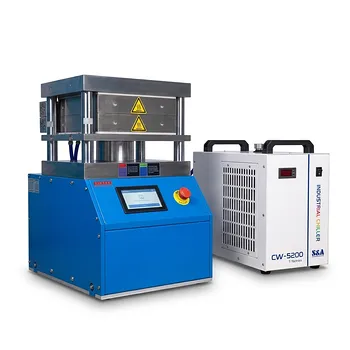
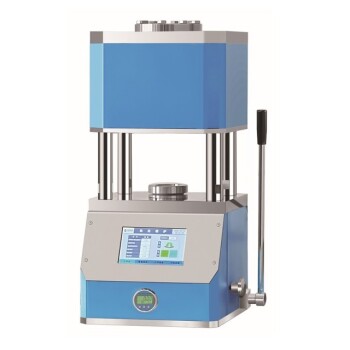
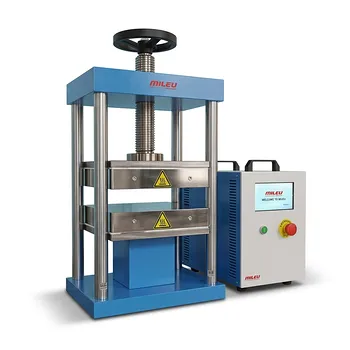
La pressa idraulica da banco funge da meccanismo principale per la compattazione uniassiale delle polveri. Applicando un'elevata pressione assiale alle miscele di polveri di Y-TZP e acciaio inossidabile all'interno di uno stampo, la pressa ottiene una densificazione preliminare e trasforma il materiale sciolto in un "compatto verde" solido. Questo passaggio definisce la geometria iniziale del materiale, come un disco, stabilendo al contempo il contatto particella-particella necessario per tutti i successivi trattamenti termici e meccanici.
La pressa idraulica da banco colma il divario tra la polvere grezza e un materiale strutturato utilizzando una pressione controllata per forzare il riarrangiamento delle particelle e l'incastro meccanico. Questo processo crea un "corpo verde" che è abbastanza denso e resistente da resistere alla manipolazione e alle successive lavorazioni.
Trasformare la polvere sciolta in una geometria solida
Pressione uniassiale e definizione della forma
La pressa applica una precisa forza assiale alle polveri composite contenute all'interno di uno stampo rigido. Questa compattazione uniassiale assicura che la polvere assuma una forma geometrica specifica e ripetibile, che è un requisito fondamentale per test sui materiali e produzione di componenti coerenti.
Superare la resistenza interna
È necessaria un'applicazione ad alta pressione, spesso compresa tra 350 MPa e 600 MPa, per superare l'attrito interno tra le singole particelle di Y-TZP e acciaio inossidabile. Questa forza consente alle particelle di scorrere l'una sull'altra, riempiendo i vuoti e riducendo significativamente il volume della massa di polvere.
Stabilire una densificazione preliminare
Sebbene non sia la fase finale della produzione, la pressa da banco fornisce la densificazione iniziale necessaria per la sopravvivenza del materiale. Questa densità "preliminare" è vitale perché garantisce che il provino non collassi o si crepi durante il passaggio alla pressatura isostatica o alla sinterizzazione ad alta temperatura.
Meccanismi di interazione a livello particellare
Riarrangiamento e riempimento dei vuoti
Sotto il carico iniziale, la pressa forza il riarrangiamento delle particelle di polvere, spingendole in una struttura di impaccamento più efficiente. Questo movimento espelle efficacemente l'aria dalla massa di polvere, riducendo al minimo la porosità interna che potrebbe portare a cedimenti strutturali nel composito finito.
Deformazione elastica e plastica
All'aumentare della pressione, le particelle subiscono una deformazione elastica e plastica, aumentando l'area di contatto tra le fasi ceramica (Y-TZP) e metallica (acciaio inossidabile). Questa deformazione è fondamentale per sviluppare la "resistenza verde" necessaria per mantenere il compatto intatto durante la manipolazione.
Rottura dei film di ossido per l'incastro meccanico
L'alta pressione facilita la rottura dei film di ossido sulle superfici delle particelle di acciaio inossidabile. Esponendo superfici metalliche fresche, la pressa consente l'incastro meccanico e una maggiore prossimità atomica, prerequisiti essenziali per un'efficace diffusione atomica durante la sinterizzazione.
Comprendere i compromessi e le limitazioni
Gradienti di densità e attrito
Poiché la pressione viene applicata in modo uniassiale (da una o due direzioni), l'attrito tra la polvere e le pareti dello stampo può creare gradienti di densità. Ciò significa che il centro o i bordi del compatto possono avere densità leggermente diverse, motivo per cui questo passaggio è spesso seguito da una pressatura isostatica per ottenere uniformità.
Il rischio di sovra-compattazione
Sebbene l'alta pressione sia necessaria per la densificazione, superare i limiti del materiale può portare a laminazione o cricche da pressione. Se la pressione viene rilasciata troppo rapidamente o è troppo elevata per lo specifico rapporto Y-TZP/acciaio, il recupero elastico delle particelle può causare il cedimento immediato del corpo verde all'uscita dallo stampo.
Densità preliminare vs. finale
È importante riconoscere che la pressa idraulica crea un corpo denso primario, non un prodotto finito. Il compatto verde rimane poroso e relativamente fragile finché non viene sottoposto a sinterizzazione, dove le alte temperature innescano l'effettivo legame e il ritiro finale del materiale.
Fare la scelta giusta per i tuoi obiettivi di materiale
Il successo del tuo composito in Y-TZP e acciaio inossidabile dipende dalla precisione con cui viene gestita la compattazione iniziale.
- Se il tuo obiettivo principale è la durata nella manipolazione: Assicurati che la pressa raggiunga almeno 400 MPa per massimizzare l'incastro meccanico e la resistenza verde del compatto.
- Se il tuo obiettivo principale è la precisione del pezzo finale: Utilizza un tempo di mantenimento costante (ad es. 300 secondi) durante la fase di pressatura per consentire un riarrangiamento stabile delle particelle e ridurre al minimo gli stress interni.
- Se il tuo obiettivo principale è la massima densità teorica: Usa la pressa idraulica come passaggio di pre-formatura per creare la forma, quindi segui con la pressatura isostatica a freddo (CIP) per rimuovere i gradienti di densità intrinseci alla pressatura uniassiale.
La pressa idraulica da banco è lo strumento fondamentale che converte una semplice miscela di polveri in un precursore strutturato e vitale, pronto per le complessità della sintesi avanzata dei materiali.
Tabella riassuntiva:
| Fase del processo | Meccanismo principale | Vantaggio chiave per il compatto verde |
|---|---|---|
| Compattazione polvere | Forza assiale uniassiale | Definisce geometria e dimensioni iniziali |
| Densificazione | Riarrangiamento particellare | Riduce la porosità interna e lo spazio vuoto |
| Sviluppo resistenza | Deformazione plastica | Sviluppa la resistenza verde per la manipolazione |
| Pre-sinterizzazione | Incastro meccanico | Prepara il materiale alla diffusione atomica |
Ottimizza la tua sintesi dei materiali con la precisione KINTEK
Ottenere il compatto verde perfetto richiede precisione e controllo. KINTEK è specializzata in soluzioni complete di pressatura da laboratorio, offrendo una gamma versatile di modelli manuali, automatici, riscaldati, multifunzionali e compatibili con glovebox.
Che tu stia avanzando nella ricerca sulle batterie o sviluppando complessi compositi di Y-TZP e acciaio inossidabile, le nostre attrezzature, incluse le avanzate presse isostatiche a freddo e a caldo, sono progettate per eliminare i gradienti di densità e garantire l'integrità strutturale.
Pronto a migliorare i risultati di compattazione del tuo laboratorio? Contatta i nostri esperti oggi stesso per trovare la soluzione di pressatura ideale su misura per i tuoi obiettivi di ricerca!
Riferimenti
- Kelvin Chew Wai Jin, S. Ramesh. Mechanical Characterization of Zirconia Ceramic Composite. DOI: 10.1051/matecconf/201815202006
Questo articolo si basa anche su informazioni tecniche da Kintek Solution Base di Conoscenza .
Prodotti correlati
- Pressa Termica Idraulica Automatica con Controllo Programmabile Multistadio e Piatto di Raffreddamento ad Acqua Integrato Dimensione 180x180mm
- Pressa Idraulica Automatica a Caldo con Piastra di Grandi Dimensioni e Controllo Preciso della Temperatura per la Preparazione di Campioni di Materiali Avanzati e la Ricerca Industriale
- Macchina pressa idraulica riscaldata ad alta temperatura automatica con piastre riscaldate per il laboratorio
- Laboratorio pressa idraulica 2T laboratorio Pellet Press per KBR FTIR
- Pressa da laboratorio idraulica riscaldata manuale con piastre calde integrate Macchina pressa idraulica
Domande frequenti
- In che modo una pressa idraulica da laboratorio facilita lo stampaggio di campioni di compositi di cellulosa? Stampaggio di precisione
- Come viene utilizzata una pressa termica idraulica per la preparazione dei campioni? Ottenere campioni uniformi e privi di vuoti per l'analisi di laboratorio
- Qual è il ruolo di una pressa termica idraulica nei test sui materiali? Sblocca dati superiori per la ricerca e il controllo qualità
- Cos'è una pressa termica idraulica? Scopri l'incollaggio di precisione dei materiali e la preparazione dei campioni
- Quali sono le applicazioni industriali di una pressa termica idraulica? Alimentazione di laminazione, incollaggio ed efficienza R&S