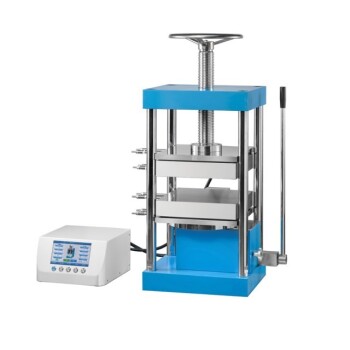
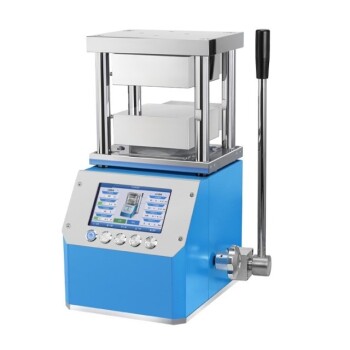
I cicli di pressione multistadio sono il meccanismo critico per rimuovere l'aria intrappolata e garantire l'omogeneità strutturale nei provini in PET. Applicando pressioni sequenziali di 20 bar e 40 bar dopo una fase di preriscaldamento a 285°C, la pressa idraulica costringe il polimero fuso a riempire completamente la cavità dello stampo. Questo processo elimina sistematicamente le micro-bolle d'aria e i vuoti interni, ottenendo una struttura interna densa e uno spessore uniforme, necessari per un'analisi termica precisa.
L'uso di cicli di pressione multistadio trasforma il PET grezzo in un mezzo standardizzato e privo di pori. Ciò elimina le incongruenze fisiche che altrimenti causerebbero fluttuazioni irregolari nelle misurazioni del tasso di rilascio di calore (HRR) e del rilascio di calore totale (THR) durante la calorimetria a cono.
Il ruolo della pressione sequenziale nell'eliminazione dei vuoti
Espulsione delle micro-bolle d'aria
Durante la fusione iniziale dei granuli di PET a 285°C, l'aria rimane spesso intrappolata tra i fiocchi o all'interno del fuso viscoso. La prima fase del ciclo (20 bar) inizia a comprimere queste sacche, mentre la seconda fase, a pressione più elevata (40 bar), fornisce la forza necessaria per far collassare completamente le micro-bolle.
Ottenere una densità del materiale uniforme
L'applicazione della pressione a stadi impedisce che la "crosta" del polimero sigilli le sacche d'aria interne. Un aumento progressivo della forza garantisce che la densità rimanga costante dal nucleo della lastra da 3 mm fino alla superficie, evitando i gradienti di densità che spesso affliggono la compressione a stadio singolo.
Ottimizzazione del riempimento della cavità e dello spessore
Una pressione idraulica costante assicura che il polimero fuso raggiunga ogni angolo dello stampo. Ciò si traduce in un provino con uno spessore standardizzato di 3 mm, che è un requisito fondamentale per i calcoli matematici utilizzati nella calorimetria a cono.
Impatto sui dati di simulazione termica e antincendio
Riduzione della resistenza termica interfacciale
Nei compositi ignifughi, le intercapedini d'aria all'interfaccia tra gli additivi e la matrice polimerica creano resistenza termica. Una pressione elevata e uniforme garantisce un legame stretto in queste interfacce di contatto, consentendo al calore di fluire in modo prevedibile attraverso il campione durante il test.
Garantire la ripetibilità di HRR e THR
La calorimetria a cono si basa sulla misurazione precisa del consumo di ossigeno e della produzione di calore nel tempo. I vuoti interni agiscono come isolanti localizzati o "sacche di combustibile", causando picchi o cali nei dati che non riflettono le reali proprietà del materiale; la pressatura multistadio rimuove queste variabili.
Riduzione al minimo dello stress interno e dell'imbarcamento
Il controllo preciso sia degli stadi di pressione che della successiva velocità di raffreddamento gestisce il processo di cristallizzazione del PET. Ciò riduce lo stress residuo interno, garantendo che la lastra rimanga piatta e stabile quando esposta all'elevato calore radiante del calorimetro a cono.
Comprendere i compromessi
Il rischio di degradazione termica
Mantenere il PET a 285°C per periodi prolungati per garantire la rimozione dell'aria può portare alla degradazione del polimero. Se il ciclo multistadio è troppo lungo, il peso molecolare del PET potrebbe diminuire, alterando potenzialmente il comportamento al fuoco che si sta cercando di misurare.
Bave e perdita di materiale
L'applicazione della fase ad alta pressione (40 bar) troppo presto o senza uno stampo adeguatamente sigillato può causare "bave" (flash), dove il PET fuso fuoriesce dalla cavità. Questo non solo crea disordine, ma può portare a un provino più sottile della specifica richiesta di 3 mm.
Dipendenze dalla calibrazione dell'attrezzatura
Il successo di un ciclo multistadio dipende interamente dalla precisione del sistema idraulico. Anche lievi fluttuazioni di pressione o il mancato mantenimento del set point di 285°C comporteranno un provino con difetti interni invisibili, minando l'affidabilità dell'intera serie di test.
Come applicarlo al tuo progetto
Quando prepari le lastre in PET per l'analisi termica, il tuo protocollo dovrebbe dare priorità alla stabilizzazione del polimero fuso prima di raggiungere la pressione massima.
- Se il tuo obiettivo principale è l'accuratezza dei dati: Attieniti rigorosamente alla sequenza da 20 bar a 40 bar per garantire l'eliminazione totale dei micro-vuoti che falsano i dati sul rilascio di calore.
- Se il tuo obiettivo principale è la ripetibilità del provino: Concentrati sul mantenimento di una velocità di raffreddamento costante dopo il ciclo di pressione per garantire una cristallinità uniforme in tutti i lotti di prova.
- Se il tuo obiettivo principale è l'efficienza del materiale: Assicurati che lo stampo sia perfettamente sigillato prima della fase a 40 bar per evitare bave di materiale e mantenere uno spessore preciso di 3 mm.
Padroneggiando la transizione tra questi stadi di pressione, ti assicuri che i tuoi dati sulla sicurezza antincendio riflettano le vere prestazioni del materiale piuttosto che i difetti della sua preparazione.
Tabella riassuntiva:
| Fase del processo | Pressione/Azione | Vantaggio chiave per le lastre in PET |
|---|---|---|
| Preriscaldamento | 285°C | Stabilizza il polimero fuso per il riempimento dello stampo |
| Fase iniziale | 20 bar | Comprime le sacche d'aria tra i granuli |
| Fase finale | 40 bar | Elimina micro-bolle e vuoti |
| Post-pressatura | Raffreddamento controllato | Riduce al minimo lo stress interno e l'imbarcamento |
Eleva la precisione dei tuoi test sui materiali con KINTEK
Non lasciare che i vuoti interni e la densità incoerente compromettano i tuoi dati di calorimetria a cono. KINTEK è specializzata in soluzioni complete di pressatura da laboratorio progettate per le rigorose esigenze della ricerca sui polimeri e sulle batterie.
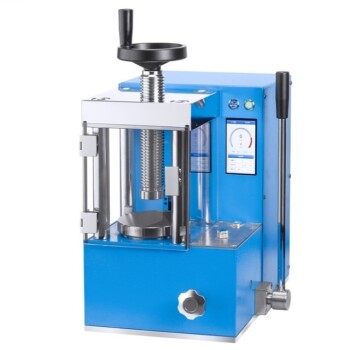
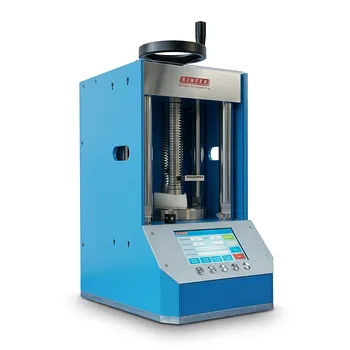
Dalle presse riscaldate manuali e automatiche ai modelli multifunzionali e compatibili con glovebox, le nostre attrezzature garantiscono l'omogeneità strutturale e lo spessore preciso di 3 mm richiesti dal tuo progetto. Offriamo anche avanzate presse isostatiche a freddo e a caldo per la preparazione specializzata di materiali.
Pronto a ottimizzare la preparazione dei tuoi provini? Contatta i nostri esperti oggi stesso per trovare la soluzione idraulica perfetta per il tuo laboratorio!
Riferimenti
- Sara Villanueva, Alberto Sánchez. A Study on Phosphorous-Based Flame Retardants for Transparent PET Composites: Fire, Mechanical, and Optical Performance. DOI: 10.3390/polym17162191
Questo articolo si basa anche su informazioni tecniche da Kintek Solution Base di Conoscenza .
Prodotti correlati
- Laboratorio idraulico pressa Lab Pellet Press macchina per Glove Box
- Laboratorio pressa idraulica 2T laboratorio Pellet Press per KBR FTIR
- Pressa Idraulica da Laboratorio Riscaldata 24T 30T 60T con Piastre Calde per Laboratorio
- Pressa idraulica da laboratorio Pressa per pellet da laboratorio Pressa per batteria a bottone
- Pressa a pellet idraulica da laboratorio per la pressa da laboratorio XRF KBR FTIR
Domande frequenti
- Come contribuisce una pressa idraulica da laboratorio alla preparazione di campioni di Li3-3xScxSb? Ottimizzare la conducibilità ionica
- Qual è la funzione di una pressa idraulica da laboratorio nella FT-IR di MWCNT rivestiti di curcumina? Ottenere chiarezza ottica.
- Perché è necessaria una pressa idraulica da laboratorio per lo stampaggio a compressione di silossano di boro? Risolvere le sfide della densità di carico elevato
- Quale ruolo svolge una pressa idraulica da laboratorio nella preparazione di dischi ceramici piezoelettrici per DC-PG? | KINTEK
- Quale ruolo svolge una pressa idraulica da laboratorio nei pellet di reazione? Ottimizzazione della densità del suolo lunare e del combustibile metallico