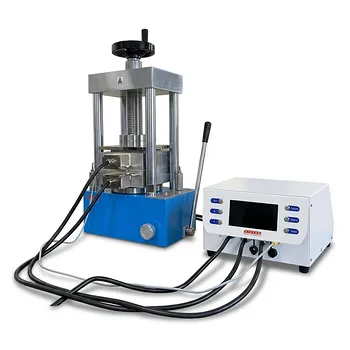
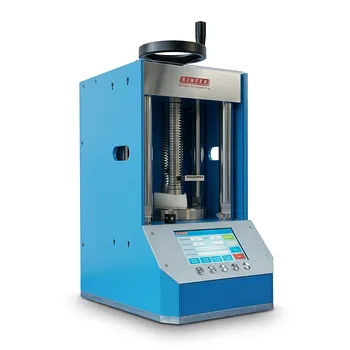
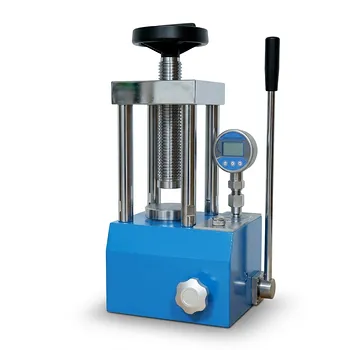
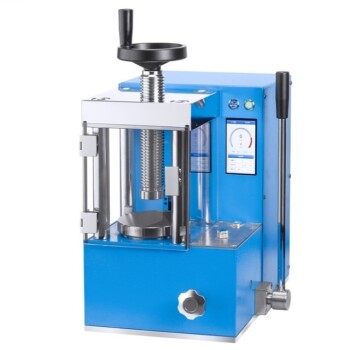
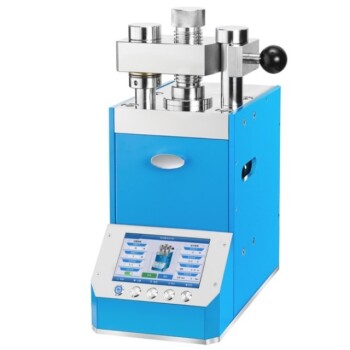
Una pressa idraulica da laboratorio ad alte prestazioni è lo strumento fondamentale utilizzato per consolidare la polvere sciolta di acciaio AISI H13 in un "corpo verde" stabile, applicando pressioni precise che solitamente variano da 700 MPa a 1000 MPa. Questo processo facilita il riarrangiamento delle particelle e l'incastro meccanico, consentendo al materiale di raggiungere circa il 75% della sua densità teorica. Raggiungere questo specifico livello di densità è un prerequisito non negoziabile per ottenere un'elevata densificazione durante la successiva sinterizzazione senza pressione.
La pressa idraulica da laboratorio funge da base per il flusso di lavoro della metallurgia delle polveri, trasformando le particelle sciolte di AISI H13 in un compatto geometricamente definito con una resistenza meccanica sufficiente per la manipolazione. Fornendo un controllo della pressione preciso e ripetibile, garantisce l'uniformità della densità interna richiesta per una distribuzione prevedibile dei carburi e una stabilità meccanica finale.
Raggiungere la densificazione critica e la microstruttura
Facilitare l'incastro meccanico
A pressioni che raggiungono i 1000 MPa, la pressa idraulica costringe le particelle di AISI H13 a subire un incastro meccanico e un riarrangiamento. Questo ambiente ad alta pressione supera l'attrito interno della massa di polvere, eliminando i grandi vuoti e stabilendo il contatto fisico iniziale tra le particelle.
Raggiungere la soglia di densità del 75%
Il ruolo principale della pressa è quello di raggiungere una densità verde di circa il 75% del massimo teorico. Questo specifico livello di densità è vitale perché crea lo "scheletro" necessario del pezzo, assicurando che la successiva sinterizzazione senza pressione possa chiudere efficacemente i pori rimanenti.
Garantire la distribuzione dei carburi
Il controllo della pressione ad alta precisione assicura che la densità interna rimanga uniforme in tutto il compatto. Questa uniformità è essenziale per l'equa distribuzione dei carburi durante il trattamento termico, che determina in definitiva la resistenza all'usura e la tenacità dell'acciaio per utensili finito.
La meccanica del consolidamento uniassiale
Le tre fasi della compattazione
La pressa idraulica guida la polvere di AISI H13 attraverso tre distinte fasi fisiche: riarrangiamento delle particelle, scorrimento interparticellare e deformazione plastica. Man mano che la pressione unidirezionale aumenta, le particelle passano dal semplice riempimento degli spazi vuoti alla deformazione fisica, che crea le "saldature a freddo" necessarie per l'integrità meccanica.
Definizione geometrica e strutturale
Applicando forza all'interno di uno stampo di precisione, la pressa consolida la polvere sciolta in una geometria specifica, come un disco o un blocco rettangolare. Questo "compatto verde" possiede la resistenza meccanica necessaria per essere sottoposto a ulteriori lavorazioni, come la pressatura isostatica a freddo o la sinterizzazione, senza sgretolarsi.
Stabilire il numero di coordinazione
La pressa aumenta il numero di coordinazione medio, ovvero il numero di punti di contatto tra le singole sfere di polvere. Aumentare questi punti di contatto riduce la distanza tra i centri delle particelle, fornendo la base geometrica per la "crescita del collo" durante la fase di sinterizzazione.
Fondamento per l'ingegneria e la simulazione
Generazione di curve pressione-spostamento
Oltre alla semplice fabbricazione, la pressa da laboratorio è uno strumento diagnostico utilizzato per generare accurate curve pressione-spostamento. Queste curve forniscono i dati empirici necessari per comprendere come si comporta la polvere di AISI H13 sotto carichi specifici.
Validazione delle simulazioni numeriche
I dati acquisiti durante la pressatura fungono da base per l'analisi agli elementi finiti (FEA) in programmi come ABAQUS. Inserendo i risultati sperimentali in subroutine personalizzate, i ricercatori possono garantire che le simulazioni numeriche del processo di compattazione siano autentiche e accurate.
Comprendere i compromessi
La sfida dell'attrito alle pareti
Nella compattazione uniassiale in stampo, l'attrito tra la polvere e le pareti dello stampo è una limitazione significativa. Questo attrito può portare all'attenuazione della pressione, dove la forza al centro del compatto è inferiore rispetto alla superficie, risultando in gradienti di densità.
Limitazioni geometriche
La pressatura uniassiale è generalmente limitata a forme relativamente semplici con un basso rapporto altezza-diametro. Man mano che il pezzo diventa più alto, la distribuzione non uniforme della pressione diventa più pronunciata, il che può portare a deformazioni o crepe durante la fase di sinterizzazione.
Come applicare questo al tuo progetto
Fare la scelta giusta per il tuo obiettivo
- Se il tuo obiettivo principale è la produzione di utensili ad alta resistenza: Dai la priorità a una pressa in grado di mantenere un carico costante di 1000 MPa per garantire che la soglia di densità del 75% sia soddisfatta per una sinterizzazione ottimale.
- Se il tuo obiettivo principale è la ricerca sui materiali e la simulazione: Usa la pressa per acquisire dati dettagliati su pressione-spostamento per calibrare i tuoi modelli agli elementi finiti e prevedere il comportamento della polvere.
- Se il tuo obiettivo principale è l'uniformità microstrutturale: Concentrati sul controllo della pressione ad alta precisione e sulla lubrificazione dello stampo per ridurre al minimo i gradienti di stress interno e garantire una distribuzione uniforme dei carburi.
Padroneggiando l'applicazione precisa della forza, la pressa idraulica da laboratorio colma il divario tra la polvere sciolta e un materiale industriale ad alte prestazioni.
Tabella riassuntiva:
| Caratteristica | Specifica/Ruolo | Vantaggio per l'acciaio AISI H13 |
|---|---|---|
| Pressione di compattazione | 700 MPa - 1000 MPa | Raggiunge ~75% della densità verde teorica |
| Fasi fisiche | Riarrangiamento e deformazione plastica | Stabilisce saldature a freddo e integrità meccanica |
| Uniformità di densità | Controllo preciso della pressione | Garantisce distribuzione uniforme dei carburi e tenacità |
| Output diagnostico | Curve pressione-spostamento | Fornisce dati empirici per FEA e simulazioni |
| Definizione geometrica | Consolidamento uniassiale in stampo | Crea corpi verdi stabili per ulteriori lavorazioni |
Migliora la tua ricerca sui materiali con le soluzioni di pressatura KINTEK
Raggiungere la soglia critica di densità del 75% per l'acciaio AISI H13 richiede precisione e potenza. KINTEK è specializzata in soluzioni complete di pressatura da laboratorio progettate per soddisfare le rigorose esigenze della metallurgia delle polveri e della ricerca sulle batterie.
Che tu abbia bisogno di modelli manuali, automatici, riscaldati, multifunzionali o compatibili con glovebox, o che tu richieda risultati ad alta densità attraverso presse isostatiche a freddo e a caldo, KINTEK fornisce l'affidabilità che il tuo progetto merita.
Pronto a ottimizzare il tuo processo di compattazione e convalidare le tue simulazioni?
Contatta oggi stesso gli esperti KINTEK per una soluzione su misura.
Riferimenti
- Robert Besler, Rolf Janßen. Effect of Processing Route on the Microstructure and Mechanical Properties of Hot Work Tool Steel. DOI: 10.1590/1980-5373-mr-2016-0726
Questo articolo si basa anche su informazioni tecniche da Kintek Solution Base di Conoscenza .
Prodotti correlati
- Macchina pressa idraulica riscaldata ad alta temperatura automatica con piastre riscaldate per il laboratorio
- Pressa Idraulica da Laboratorio Riscaldata 24T 30T 60T con Piastre Calde per Laboratorio
- Pressa Idraulica da Laboratorio Riscaldata Automatica con Controlli a Schermo Tattile Programmabile e Regolazione di Temperatura di Precisione
- Pressa idraulica automatica riscaldata per laboratorio, piastra 120x120mm, pressa completamente automatizzata per ricerca sui materiali
- Laboratorio idraulico pressa Lab Pellet Press macchina per Glove Box
Domande frequenti
- Qual è la funzione di una pressa idraulica da laboratorio con piastre riscaldate nelle batterie a stato solido (SSE)? Migliorare la densità e la conducibilità della batteria
- Come una pressa idraulica riscaldata da laboratorio facilita la preparazione del campione PBN per WAXS? Ottenere una diffrazione a raggi X precisa
- Quali sono i requisiti per la pressatura degli elettrodi con liquidi ionici ad alta viscosità come EMIM TFSI? Ottimizzare le prestazioni
- Quali sono le applicazioni industriali delle presse idrauliche riscaldate? Padroneggia calore e forza per la produzione di precisione
- Perché è necessaria una pressa idraulica da laboratorio con piastre riscaldanti per film di PLA/TEC? Ottenere un'integrità precisa del campione