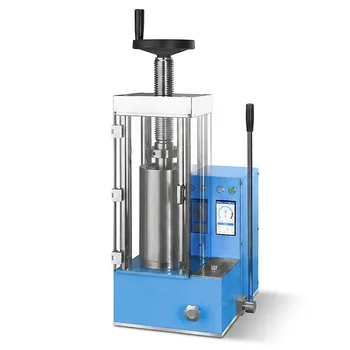
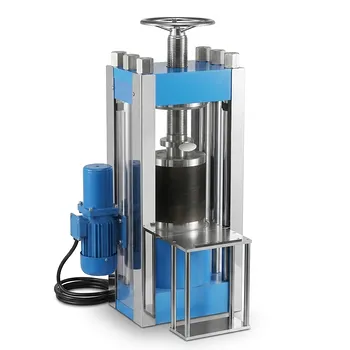
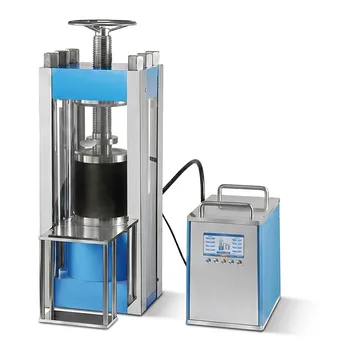
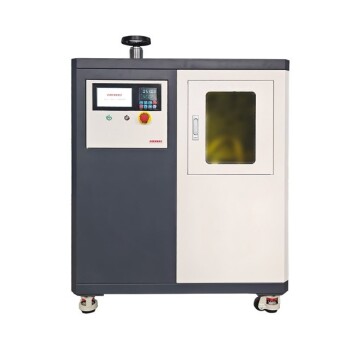
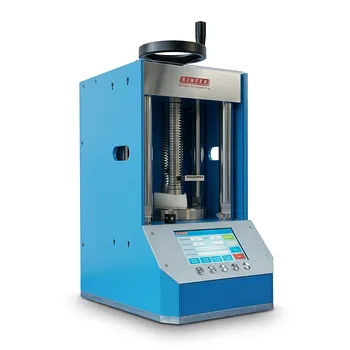
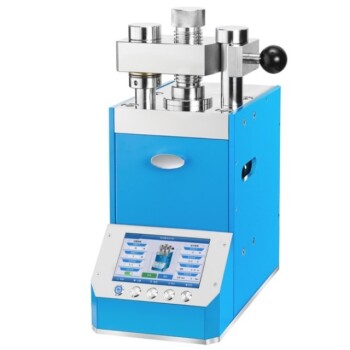
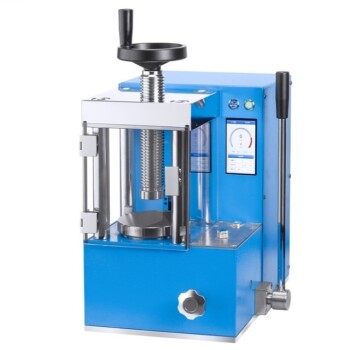
La pressatura isostatica a freddo (CIP) è il meccanismo critico per ottenere una densità isotropa e un'elevata efficienza di impacchettamento nei corpi crudi in ceramica di allumina.
In un ambiente di laboratorio, la CIP applica una pressione uniforme e omnidirezionale, tipicamente compresa tra 100 MPa e 300 MPa, alla polvere di allumina sigillata all'interno di uno stampo flessibile. Questo processo assicura che le particelle di polvere si riorganizzino nella configurazione più compatta possibile, creando un corpo crudo ad alta densità con una superiore uniformità strutturale. Eliminando i gradienti di densità interni comuni nella pressatura tradizionale, la CIP fornisce la base fisica necessaria per prevenire crepe e deformazioni durante la successiva sinterizzazione ad alta temperatura.
La CIP da laboratorio funge da strumento primario per neutralizzare le tensioni interne e le variazioni di densità, garantendo che le ceramiche di allumina mantengano la loro integrità strutturale e precisione geometrica durante la transizione da polvere a ceramica solida.
Raggiungere un'estrema densità di impacchettamento delle particelle
Il ruolo della pressione omnidirezionale
Una CIP da laboratorio utilizza un mezzo liquido per trasmettere la pressione equamente su ogni superficie dello stampo. Questa distribuzione bilanciata della forza assicura che la polvere di allumina venga compattata con la stessa intensità da tutte le direzioni contemporaneamente.
Massimizzare la densità relativa
Sotto pressioni ultra-elevate, come 300 MPa, le particelle di polvere di allumina subiscono un significativo riarrangiamento. Ciò si traduce in una densità di impacchettamento estremamente elevata, che a volte raggiunge densità relative fino al 99%, essenziale per produrre componenti meccanici ad alte prestazioni.
Eliminazione dei vuoti interni
L'intensa pressione multidirezionale fa collassare efficacemente i vuoti interni e le sacche d'aria all'interno del letto di polvere. Rimuovere questi difetti nella fase di corpo crudo è vitale per creare una struttura dei pori controllata e formare colli di grano stabili durante la sinterizzazione.
Risolvere il problema del gradiente di densità
Superare l'attrito tra polvere e pareti dello stampo
Nella pressatura uniassiale (a secco) tradizionale, l'attrito tra la polvere e le pareti rigide dello stampo crea una distribuzione irregolare della pressione. La CIP risolve questo problema utilizzando membrane flessibili, che consentono alla pressione di raggiungere il nucleo del campione senza il "calo di pressione" associato all'attrito.
Creare un ritiro isotropo
Poiché la densità è uniforme in tutto il corpo crudo, il materiale si ritira a una velocità costante in tutte le dimensioni durante il processo di riscaldamento. Questa uniformità è il fattore principale per prevenire l'imbarcamento o la "deformazione" che spesso rovina i campioni complessi o di grandi dimensioni.
Neutralizzare le tensioni interne
Applicando la pressione in modo uguale, la CIP elimina i gradienti di tensione interna che portano a micro-crepe. Questo è particolarmente critico per campioni quadrati di grandi dimensioni o sfere ceramiche dove la simmetria strutturale è un requisito.
Comprendere i compromessi
Velocità del processo vs. Prestazioni
Sebbene la CIP fornisca un corpo crudo di qualità nettamente superiore rispetto alla pressatura uniassiale, è un processo più lento e orientato ai lotti. La necessità di sigillare le parti in stampi flessibili e il tempo necessario per il ciclo di pressione del liquido la rendono più adatta al lavoro di laboratorio di precisione che alla produzione di massa ad alto volume.
Sfide legate alla precisione dimensionale
Poiché gli stampi utilizzati nella CIP sono flessibili, ottenere forme precise vicine a quella finale (near-net shapes) può essere più difficile rispetto all'uso di stampi in acciaio rigido. Lo stampo stesso si deforma durante il processo, il che potrebbe richiedere una lavorazione aggiuntiva o una "lavorazione del crudo" del corpo prima che venga sinterizzato.
Come applicare questo al tuo progetto
Per massimizzare l'efficacia della pressatura isostatica a freddo nel tuo flusso di lavoro con ceramica di allumina, considera i tuoi requisiti prestazionali finali:
- Se il tuo obiettivo principale è la massima resistenza meccanica: Utilizza pressioni verso l'estremità superiore dello spettro (300 MPa) per garantire la massima densità possibile del crudo e una porosità residua minima.
- Se il tuo obiettivo principale è la precisione geometrica per parti di grandi dimensioni: Assicurati che la polvere sia pre-pressata uniassialmente a bassa pressione prima della CIP per fornire una forma iniziale stabile, che aiuta a mantenere la simmetria durante la compattazione isostatica.
- Se il tuo obiettivo principale è prevenire crepe di sinterizzazione: Dai priorità al "tempo di sosta" alla pressione di picco per consentire la completa evacuazione dell'aria e l'assestamento uniforme delle particelle attraverso l'intera sezione trasversale della parte.
Padroneggiando l'applicazione della pressione uniforme, ti assicuri che le tue ceramiche di allumina possiedano l'affidabilità strutturale richiesta per applicazioni tecniche avanzate.
Tabella riassuntiva:
| Ruolo Chiave | Meccanismo | Vantaggio per l'Allumina |
|---|---|---|
| Compattazione Uniforme | Pressione Omnidirezionale | Elimina vuoti interni e gradienti di densità. |
| Integrità Strutturale | Densità Isotropa | Garantisce un ritiro costante e previene deformazioni. |
| Alta Efficienza | Riarrangiamento delle Particelle | Raggiunge fino al 99% di densità di impacchettamento relativa. |
Ottimizza la tua ricerca sui materiali con le soluzioni di pressatura KINTEK
La fabbricazione precisa di allumina richiede un controllo superiore della pressione e affidabilità strutturale. KINTEK è specializzata in soluzioni complete di pressatura da laboratorio, offrendo modelli manuali, automatici, riscaldati, multifunzionali e compatibili con glovebox, oltre a presse isostatiche a freddo (CIP) e a caldo (WIP) ad alte prestazioni, ampiamente applicate nella ricerca all'avanguardia sulle batterie.
Contatta KINTEK oggi stesso per scoprire come le nostre attrezzature di pressatura su misura possono migliorare l'efficienza del tuo laboratorio e garantire la massima qualità per i tuoi corpi crudi in ceramica!
Riferimenti
- Toshiki Nakamura, Atsusi Nakahira. Development of Rapid Debinding Treatment Using Superheated Steam and Debinding Behavior for Alumina Molded Bodies. DOI: 10.2497/jjspm.66.275
Questo articolo si basa anche su informazioni tecniche da Kintek Solution Base di Conoscenza .
Prodotti correlati
- Macchina di pressatura isostatica a freddo CIP automatica da laboratorio
- Macchina isostatica fredda di pressatura CIP del laboratorio spaccato elettrico
- Macchina isostatica a freddo del laboratorio elettrico per la stampa CIP
- Manuale freddo isostatico pressatura CIP macchina Pellet Pressa
- Pressa isostatica elettrica 40 tonnellate automatica per compattazione polveri da laboratorio
Domande frequenti
- Quali sono le caratteristiche chiave dei sistemi automatizzati di pressa isostatica a freddo (CIP) da laboratorio? Ottieni un consolidamento preciso delle polveri ad alta pressione
- Perché è necessaria una pressa isostatica (CIP) dopo la pressatura uniassiale? Ottenere la trasparenza nelle ceramiche di Nd:Y2O3
- Come fa una pressa isostatica a freddo (CIP) ad aumentare la densità di corrente Bi-2223/Ag? Potenzia la superconduttività con pressione uniforme
- Qual è la funzione principale di una pressa isostatica a freddo (CIP) nella preparazione dei NASICON? Raggiungere il 96% della densità teorica
- In che modo una pressa isostatica a freddo (CIP) facilita la preparazione di corpi verdi di carburo di silicio (SiC) drogato con CaO?